Cuando un proceso entrega resultados muy distintos aun bajo condiciones aparentemente similares, el problema no siempre es la falta de esfuerzo: puede ser la variación. Six Sigma ofrece una forma estructurada de definir esa variación, medirla, encontrar sus causas y reducirla con decisiones basadas en datos.
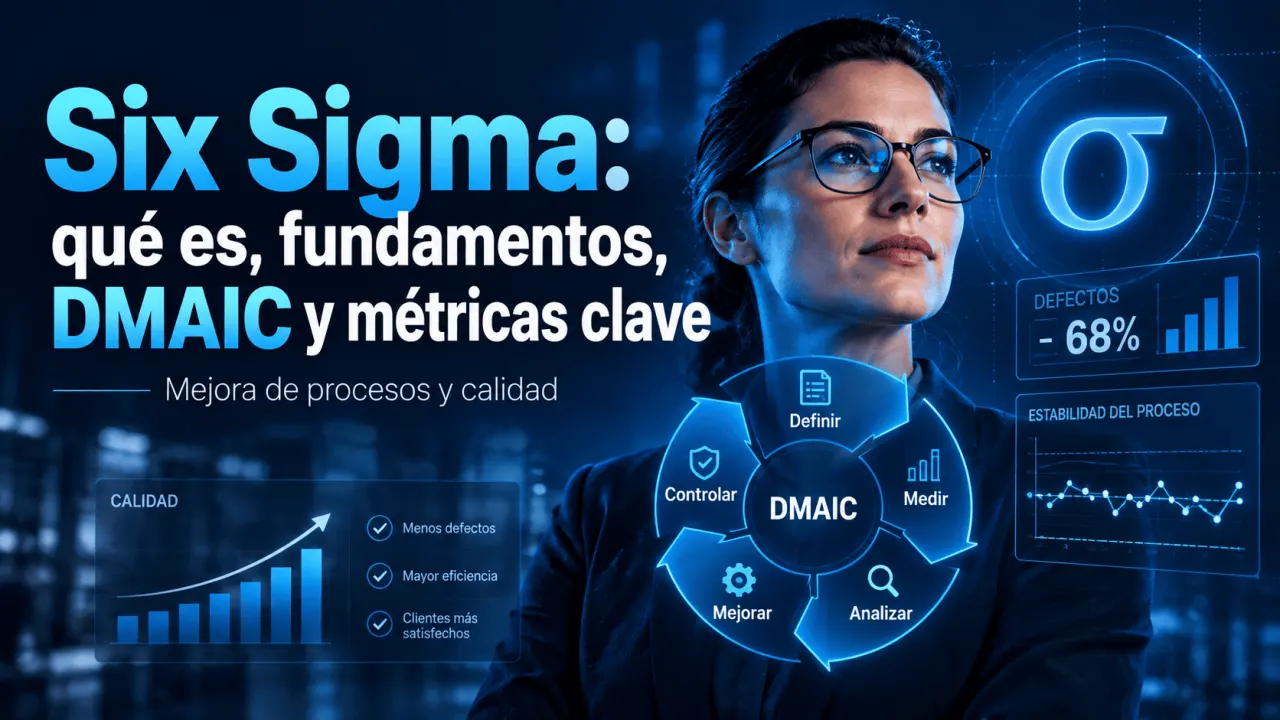
Para instructores y profesionales que enseñan mejora de procesos, comprender sus fundamentos exige separar tres ideas que suelen mezclarse: Six Sigma como filosofía de mejora, el nivel sigma como medida de desempeño y DMAIC como ruta de trabajo. A partir de esa distinción resulta más sencillo interpretar métricas, seleccionar herramientas y evitar el uso mecánico de conceptos estadísticos.
Qué significa Six Sigma
La American Society for Quality (ASQ) define Six Sigma como un método disciplinado de mejora de la calidad orientado a aumentar la capacidad de los procesos mediante la reducción de la variación que genera defectos, errores o incumplimientos. El concepto no se limita a una técnica estadística: integra proyectos definidos, métricas, análisis de causas, herramientas de mejora y control posterior.
La letra griega sigma, σ, representa la desviación estándar, una medida de dispersión. En Six Sigma, hablar de “nivel sigma” es relacionar la variación del proceso con los límites que definen lo aceptable para el cliente o para una especificación técnica. Cuanto mayor es el nivel sigma, menor es la frecuencia esperada de resultados fuera de especificación, siempre que el modelo utilizado sea adecuado para los datos.
La cifra conocida de 3,4 defectos por millón de oportunidades utiliza una convención de Six Sigma que incorpora un desplazamiento de 1,5σ para representar el desempeño de largo plazo. No debe confundirse con la probabilidad de una distribución normal perfectamente centrada entre límites situados a ±6σ.
Cómo medir con DPMO
Una métrica frecuente es DPMO, sigla de defectos por millón de oportunidades. Sirve para comparar procesos cuando cada unidad puede presentar más de una oportunidad de defecto. El ASQ Certified Quality Process Analyst Handbook expresa el cálculo de la siguiente manera:
En esta expresión, D es el número de defectos observados, U el número de unidades evaluadas y O las oportunidades de defecto por unidad.
El resultado indica que un proceso con 8 defectos, 500 unidades evaluadas y 4 oportunidades de defecto por unidad presenta 4 000 defectos por millón de oportunidades bajo esas definiciones.
| Nivel sigma | DPMO aproximados | Lectura práctica |
|---|---|---|
| 3σ | 66 800 | Variación todavía relevante frente a la meta Six Sigma. |
| 4σ | 6 210 | Reducción sustancial de defectos, aunque lejos de 6σ. |
| 5σ | 230 | Desempeño alto bajo la convención de desplazamiento. |
| 6σ | 3,4 | Meta de referencia con desplazamiento convencional de 1,5σ. |
La tabla no sustituye el análisis del proceso. Para que DPMO sea comparable, las oportunidades deben definirse con el mismo criterio y representar condiciones relevantes para el cliente o la especificación. Aumentar artificialmente el número de oportunidades puede mejorar el indicador sin mejorar el resultado real.
DMAIC como ruta de mejora
La norma ISO 13053-1:2011, revisada y confirmada por ISO en 2022, describe DMAIC como la metodología de cinco fases utilizada en proyectos Six Sigma. Su utilidad está en exigir que el equipo delimite el problema, mida el desempeño, analice evidencia y compruebe los cambios antes de institucionalizarlos.
DMAIC frente a DMADV
DMAIC no es la única ruta asociada a Six Sigma. Cuando el objetivo principal es diseñar un producto o proceso para cumplir requisitos desde el inicio, Design for Six Sigma utiliza con frecuencia DMADV: definir, medir, analizar, diseñar y verificar. La documentación de ASQ sobre Design for Six Sigma presenta DMADV como una de sus rutas de trabajo.
| Criterio | DMAIC | DMADV |
|---|---|---|
| Propósito | Mejorar un proceso existente. | Diseñar un proceso, producto o solución orientada a requisitos. |
| Fases finales | Mejorar y controlar. | Diseñar y verificar. |
| Punto de partida | Existe un desempeño actual que puede medirse. | Los requisitos deben traducirse en características de diseño. |
| Resultado esperado | Proceso mejorado con controles para sostener el desempeño. | Diseño verificado frente a los requisitos definidos. |
Capacidad con Cp y Cpk
En variables continuas, Six Sigma suele apoyarse en estudios de capacidad. El NIST/SEMATECH Engineering Statistics Handbook define índices como Cp y Cpk para relacionar la distribución del proceso con los límites de especificación. Bajo el supuesto de normalidad y con datos suficientes de un proceso estable, Cp representa la capacidad potencial según la dispersión:
USL es el límite superior de especificación, LSL el límite inferior y σ la desviación estándar del proceso. Cpk añade la posición de la media, μ, y toma la distancia estandarizada hacia el límite más cercano:
| Aspecto | Cp | Cpk |
|---|---|---|
| Qué compara | Ancho de especificación frente a la variación natural. | Media y variación frente al límite de especificación más cercano. |
| Detecta descentrado | No. | Sí. |
| Uso | Estimar capacidad potencial si el proceso estuviera centrado. | Evaluar capacidad considerando dónde está operando la media. |
| Señal útil | Un valor alto indica menor dispersión relativa a la tolerancia. | Si es mucho menor que Cp, conviene revisar el centrado del proceso. |
Un error frecuente es calcular capacidad antes de comprobar estabilidad. Si el proceso cambia por causas especiales, la media y la dispersión dejan de representar un comportamiento predecible; en ese caso, Cp o Cpk pueden dar una sensación de precisión que los datos todavía no justifican.
Herramientas y límites del método
Six Sigma integra herramientas como mapas de procesos, análisis de causa, gráficos de control, análisis de modos y efectos de falla y diseño de experimentos. La herramienta se elige según la pregunta de cada fase; usar estadística avanzada sin una definición operativa clara del defecto o sin un sistema de medición confiable puede añadir complejidad sin mejorar la decisión.
También conviene evitar tres simplificaciones. Primero, “6σ” no convierte automáticamente un proceso en adecuado: la especificación debe representar una necesidad real. Segundo, DPMO depende de cómo se definan las oportunidades. Tercero, los índices de capacidad clásicos requieren revisar estabilidad, tamaño de muestra y distribución; NIST indica que las fórmulas habituales de Cp y Cpk asumen normalidad y que sus estimaciones necesitan una cantidad suficiente de datos independientes.
Conclusión
Los fundamentos de Six Sigma se entienden mejor cuando se conectan variación, requisitos y evidencia. DMAIC organiza la mejora de un proceso existente; DPMO expresa la frecuencia de defectos por oportunidades; y Cp y Cpk ayudan a evaluar capacidad bajo condiciones estadísticas definidas. El valor práctico no está en alcanzar una etiqueta sigma, sino en construir un proceso medible, estable y capaz de sostener el desempeño que se necesita.
Convierte la formación en credenciales verificables
Si ya impartes formación en Six Sigma, el Instituto Internacional de Ingeniería (3i) permite evaluar un proceso de respaldo y validación digital para certificados mediante QR, enlace o código, sujeto a revisión de la solicitud.
Fuentes consultadas
American Society for Quality. Six Sigma Definition: What is Six Sigma?.
International Organization for Standardization. ISO 13053-1:2011 Quantitative methods in process improvement Six Sigma Part 1: DMAIC methodology. 2011, confirmada en 2022.
American Society for Quality. The ASQ Certified Quality Process Analyst Handbook, Third Edition sampler. 2023.
National Institute of Standards and Technology. NIST/SEMATECH Engineering Statistics Handbook: What is Process Capability?.
American Society for Quality. Design for Six Sigma (DFSS).
American Society for Quality. DMAIC Process: Define, Measure, Analyze, Improve, Control.
Instituto Internacional de Ingeniería (3i). Solicitud para organizaciones e instructores que ya forman participantes. Consultado en septiembre de 2026.