Un pedido puede aparecer correctamente registrado y aun así salir tarde o con errores si la recepción no confirmó cantidades, la ubicación de inventario quedó desactualizada, la reposición llegó después del picking o el despacho recibió una unidad sin identificar. En un almacén, el desempeño no depende de una tarea aislada, sino de la continuidad entre el flujo físico de materiales y el flujo de información que lo controla.
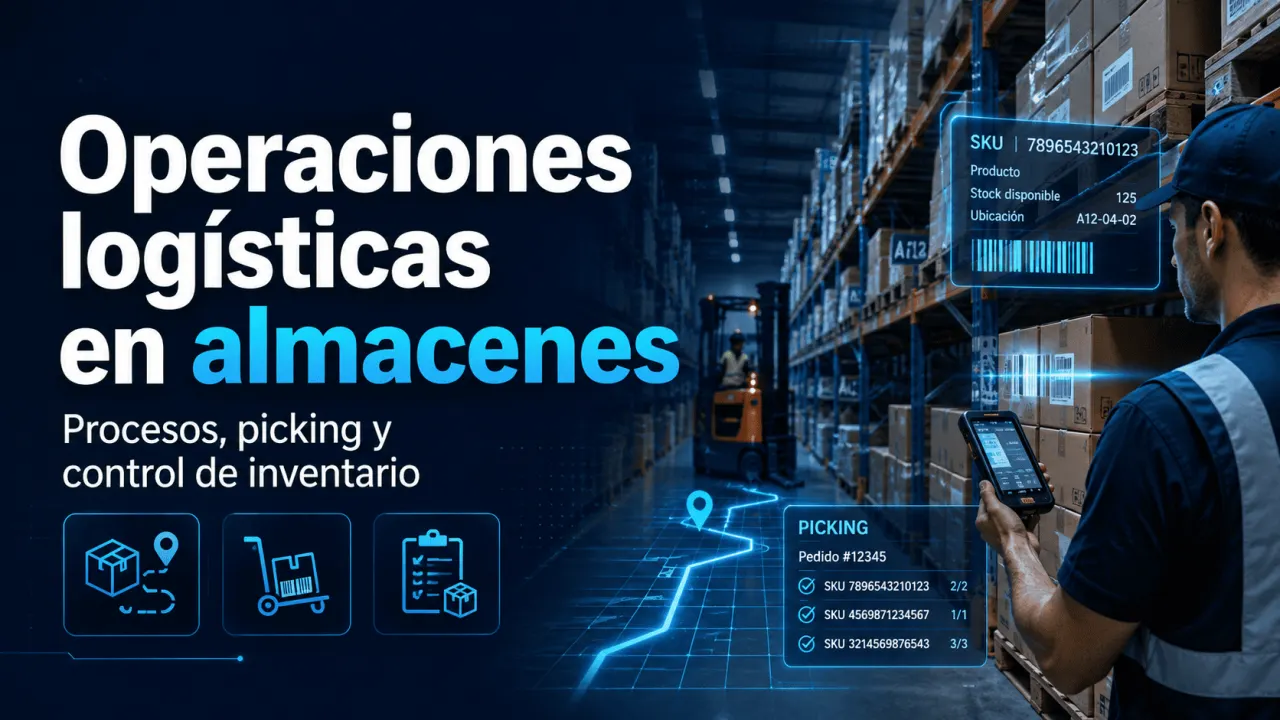
Gestionar operaciones logísticas en almacenes implica coordinar recepción, almacenamiento, reposición, preparación de pedidos, consolidación y despacho con criterios de exactitud, tiempo, trazabilidad y seguridad. Este análisis muestra cómo se conectan esas actividades y qué controles conviene revisar antes de automatizar.
Cómo funciona el flujo del almacén
Una referencia clásica para estudiar la operación es el trabajo de Gu, Goetschalckx y McGinnis, que organiza los problemas de planificación del almacén alrededor de cuatro funciones básicas: recepción, almacenamiento, preparación de pedidos y despacho. El valor de esta clasificación es que obliga a analizar las decisiones como un sistema: una política de almacenamiento modifica las distancias de picking; un cambio en recepción altera la disponibilidad del inventario; y una mala secuencia de despacho puede convertir una preparación rápida en espera en muelle. Revisión de Gu, Goetschalckx y McGinnis sobre operaciones de almacén.
En la práctica aparecen subprocesos como inspección, ubicación, reposición, embalaje, consolidación y devoluciones. No todos los almacenes necesitan la misma secuencia: la decisión debe partir del perfil de productos, pedidos, unidades de manejo y restricciones del edificio.
Procesos que conectan el inventario
Cada etapa necesita un punto de control explícito. La siguiente comparación resume qué debe confirmar el equipo antes de transferir la responsabilidad del material al proceso siguiente.
| Operación | Objetivo operativo | Control clave | Falla que debe detectarse |
|---|---|---|---|
| Recepción | Aceptar y registrar lo que realmente ingresó. | Cantidad, identificación, condición y documento de ingreso. | Diferencia entre lo esperado, lo recibido y lo registrado. |
| Ubicación y almacenamiento | Asignar una posición compatible y recuperable. | Ubicación, capacidad, restricciones y estado del inventario. | Material físicamente presente pero registrado en otra posición. |
| Reposición | Mantener disponible la cantidad necesaria en la zona de picking. | Nivel de reposición, prioridad y momento de ejecución. | Pedido detenido porque la reserva existe, pero la posición de picking quedó vacía. |
| Picking | Extraer la referencia y cantidad requeridas por el pedido. | Orden, ubicación, producto, cantidad y confirmación de extracción. | Referencia, lote o cantidad incorrectos. |
| Packing y consolidación | Completar, proteger e identificar la unidad de expedición. | Contenido, pedido, embalaje, etiqueta y destino. | Mezcla de pedidos o unidad cerrada sin verificación final. |
| Despacho | Transferir la carga correcta al transporte previsto. | Muelle, vehículo, secuencia, documentación y confirmación de salida. | Carga correcta asignada a ruta, vehículo o horario equivocados. |
El control más útil es el que deja una evidencia operativa en el momento de la transferencia. Si una ubicación se corrige solo al final del turno o una discrepancia de recepción se registra después de que el material ya fue movido, el sistema pierde la capacidad de explicar dónde se originó el error.
Elegir el método de picking
La preparación de pedidos suele concentrar decisiones de recorrido, agrupación, secuenciación y asignación de trabajo. Parikh y Meller muestran que escoger entre estrategias exige considerar más que la velocidad del picker: también intervienen el bloqueo entre operadores, el balance de carga y la necesidad de clasificar pedidos. Su análisis compara especialmente picking por lotes y por zonas. Estudio de Parikh y Meller sobre estrategias de order picking.
| Método | Cómo trabaja | Puede ser útil cuando | Control principal |
|---|---|---|---|
| Discreto | Un recorrido prepara un pedido a la vez. | El volumen es moderado, los pedidos son diferenciados o se prioriza simplicidad de control. | Distancia recorrida y tiempo por pedido. |
| Por lotes | Un recorrido recoge artículos para varios pedidos. | Existen pedidos pequeños con referencias o ubicaciones similares. | Criterio de agrupación y clasificación posterior. |
| Por zonas | Cada operador atiende una parte definida del área de picking. | El surtido o el volumen justifican dividir físicamente el trabajo. | Balance entre zonas, transferencia y consolidación. |
| Por oleadas | Libera grupos de pedidos dentro de ventanas planificadas. | Conviene sincronizar picking con cortes de transporte, packing u otras capacidades aguas abajo. | Tamaño de la oleada y capacidad de las etapas posteriores. |
Ningún método es superior en todos los casos. Antes de cambiar la estrategia conviene analizar líneas por pedido, concentración de SKU, frecuencia, ubicaciones, capacidad de clasificación, congestión y horarios de corte. Reducir recorrido puede trasladar trabajo a consolidación y crear otro cuello de botella.
Trazabilidad y control digital
Digitalizar aporta control cuando cada movimiento relevante queda vinculado con una identidad, una ubicación y un evento. La Guía de Etiqueta Logística de GS1 describe el uso de identificadores para unidades logísticas que pueden rastrearse a lo largo de la cadena. En un almacén, esa lógica permite relacionar la unidad recibida con sus movimientos, almacenamiento y expedición sin depender de descripciones ambiguas.
La tecnología de captura debe elegirse según el caso de uso. Un código de barras exige visibilidad óptica del símbolo; RFID puede permitir lecturas sin línea de visión y la captura de varias etiquetas, pero requiere evaluar etiquetas, lectores, entorno físico, integración y costo. GS1 recomienda analizar la necesidad de inventario, velocidad y condiciones de lectura antes de decidir. Guía de GS1 sobre RAIN RFID e inventario.
| Criterio | Código de barras | RFID |
|---|---|---|
| Lectura | Requiere que el lector vea el símbolo. | Puede operar sin línea óptica directa, según tecnología y entorno. |
| Captura múltiple | Normalmente se confirma cada símbolo dentro del proceso diseñado. | Puede leer varias etiquetas dentro del rango del lector. |
| Implementación | Utiliza etiquetas impresas y lectores ópticos integrados al proceso. | Exige validar tags, lectores, cobertura, interferencias e integración. |
| Decisión práctica | Adecuado cuando la lectura individual forma parte natural de la tarea. | Conviene evaluarlo cuando la lectura masiva o sin línea de visión aporta un beneficio operativo medible. |
Seguridad dentro del flujo
La seguridad no debe añadirse después de diseñar recorridos y metas de productividad. La Occupational Safety and Health Administration (OSHA), en el contexto regulatorio de Estados Unidos, identifica en almacenes riesgos asociados con vehículos industriales motorizados, ergonomía, manipulación de materiales, sustancias peligrosas, caídas y robótica. Página de OSHA sobre seguridad en almacenes. Esto obliga a revisar cómo interactúan peatones, equipos móviles, racks, transportadores, zonas de carga y tareas manuales.
Como marco internacional de gestión, ISO 45001:2018 establece requisitos para gestionar riesgos de seguridad y salud en el trabajo mediante identificación de peligros, controles operacionales, participación de trabajadores y mejora continua. ISO 45001 no sustituye las obligaciones legales de cada país. En una operación real, la normativa local, los procedimientos autorizados y la evaluación competente del riesgo deben definir los controles aplicables.
Indicadores para mejorar la operación
Medir un almacén exige observar servicio, exactitud, flujo y seguridad. Aumentar líneas preparadas por hora sirve poco si también crecen errores, daños, retrabajos o congestión. Cada indicador debe tener fuente de datos, periodo, responsable y una acción cuando sale de rango.
La mejora comienza cuando el indicador conduce a una causa verificable. Si aumenta el tiempo de picking, por ejemplo, conviene separar desplazamiento, espera por reposición, congestión, búsqueda y confirmación. Esa desagregación permite saber si el problema está en layout, datos maestros, slotting, disciplina de ubicación, capacidad de reposición o método de preparación.
Conclusión
Una operación de almacén sólida mantiene continuidad entre lo que ocurre físicamente y lo que queda registrado. La prioridad no es automatizar cada tarea, sino diseñar transferencias claras, escoger el método de picking según la demanda real, capturar trazabilidad donde aporta control y proteger a las personas dentro del flujo. Cuando esos elementos están alineados, los indicadores dejan de ser solo reportes y se convierten en señales para corregir causas concretas.
Convierte la capacitación en credenciales verificables
Si tu organización ya capacita equipos de almacén, el Instituto Internacional de Ingeniería (3i) permite solicitar la revisión para validar certificados propios mediante QR, enlace o código, manteniendo el proceso sujeto a evaluación.
Fuentes consultadas
Gu, J.; Goetschalckx, M.; McGinnis, L. F. Research on warehouse operation: A comprehensive review. European Journal of Operational Research, 2007.
Parikh, P. J.; Meller, R. D. Selecting between batch and zone order picking strategies in a distribution center. Transportation Research Part E: Logistics and Transportation Review, 2008.
GS1. GS1 Logistic Label Guideline. Estándar vigente consultado en 2026.
GS1. Ventajas de RAIN RFID para inventario. Recurso técnico vigente consultado en 2026.
Occupational Safety and Health Administration. Warehousing: Overview. Recurso oficial consultado en 2026.
International Organization for Standardization. ISO 45001:2018 Occupational health and safety management systems. 2018.
Instituto Internacional de Ingeniería (3i). Programa Partner y solicitud para organizaciones e instructores. Página oficial consultada en 2026.