Una falla inesperada en un motor, una bomba o un compresor puede detener una línea de producción, afectar los plazos de entrega y generar reparaciones no planificadas. El problema no siempre es la ausencia de mantenimiento, sino la dificultad para identificar cuándo un equipo comienza a deteriorarse y necesita intervención.
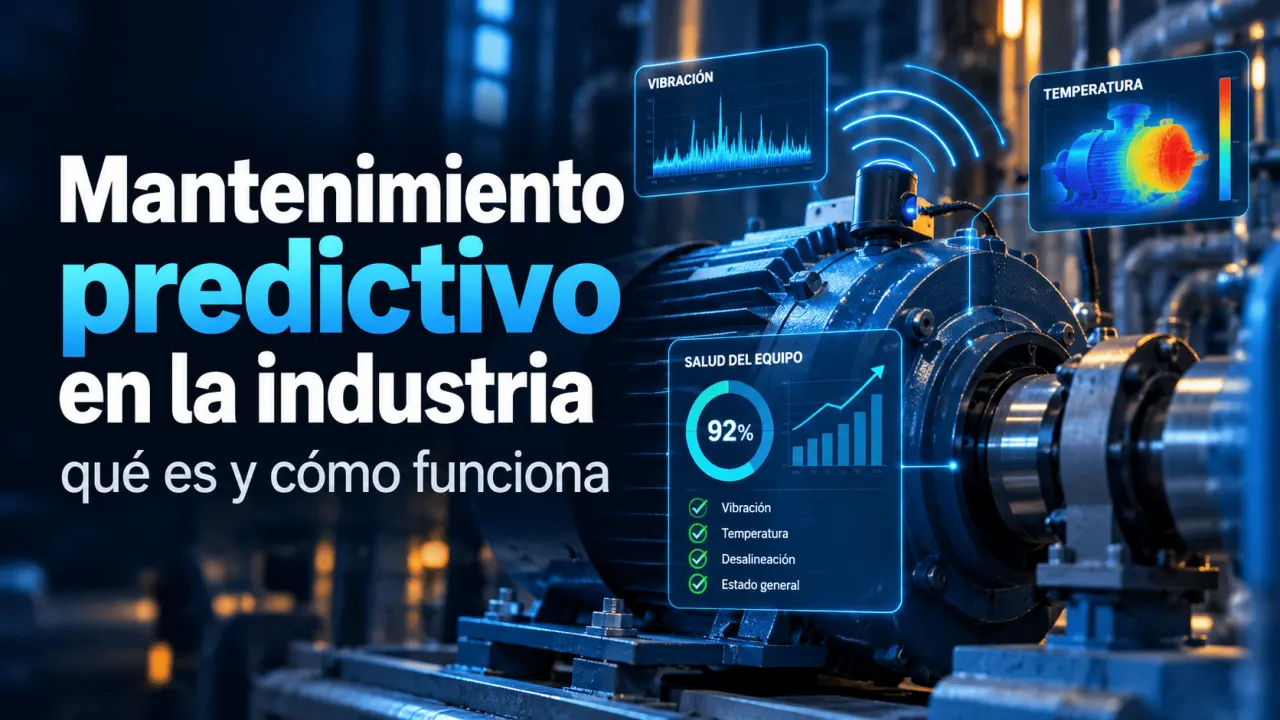
El mantenimiento predictivo en la industria aborda este desafío mediante el análisis de variables operativas, sensores y registros históricos para detectar anomalías y anticipar posibles fallas. Su aplicación requiere seleccionar equipos críticos, interpretar datos confiables y establecer procedimientos de intervención.
A continuación, se explican sus fundamentos, las diferencias con otros modelos de mantenimiento, las tecnologías utilizadas y los criterios necesarios para evaluar su implementación en una planta industrial.
¿Qué es el mantenimiento predictivo?
El mantenimiento predictivo es una estrategia que utiliza información sobre el estado y comportamiento de los activos industriales para estimar el desarrollo de fallas y determinar cuándo conviene realizar una intervención. A diferencia del mantenimiento programado exclusivamente por calendario, incorpora evidencia obtenida durante la operación.
Según el Instituto Nacional de Estándares y Tecnología de Estados Unidos (NIST), en su publicación sobre aplicaciones digitales en manufactura, esta estrategia aprovecha las condiciones reales de los equipos para anticipar necesidades de servicio y evitar fallas críticas.
Conviene distinguir el monitoreo basado en condición de la predicción propiamente dicha. Una alarma por temperatura elevada informa sobre una situación observada; un modelo predictivo también intenta estimar su evolución. Esta diferencia determina qué instrumentos, datos y capacidades técnicas necesita una organización.
Comparación de tipos de mantenimiento
Las estrategias correctiva, preventiva y predictiva responden a criterios diferentes. Ninguna resulta adecuada para todos los activos: la selección depende de su criticidad, las consecuencias de una falla, el costo de intervención y la posibilidad de detectar señales de deterioro.
| Criterio | Correctivo | Preventivo | Predictivo |
|---|---|---|---|
| Momento de intervención | Después de detectar una falla | Según intervalos programados | Según condición y pronóstico de deterioro |
| Información principal | Reporte de avería | Horas de uso y calendario | Sensores, tendencias e historial |
| Ventaja principal | Evita intervenciones anticipadas en activos de bajo riesgo | Facilita una planificación periódica | Permite planificar según señales de degradación |
| Limitación principal | Posibilidad de paradas inesperadas | Intervenciones innecesarias o fallas entre revisiones | Requiere instrumentación, análisis y validación |
| Aplicación habitual | Componentes no críticos | Equipos con mantenimiento periódico definido | Activos críticos con degradación observable |
Por ejemplo, una luminaria de bajo impacto puede gestionarse mediante mantenimiento correctivo, mientras que un compresor esencial para la producción puede justificar monitoreo continuo. El predictivo no elimina automáticamente las tareas preventivas exigidas por fabricantes, normas o procedimientos de seguridad.
Tecnologías para detectar fallas
Las técnicas de monitoreo dependen de los mecanismos de falla que se desean detectar. La norma ISO 17359:2018 sobre monitoreo de condición y diagnóstico de máquinas establece directrices generales para organizar estos programas y seleccionar procedimientos de vigilancia.
| Tecnología | Variable analizada | Aplicación industrial | Limitación |
|---|---|---|---|
| Análisis de vibraciones | Frecuencia, amplitud y espectro | Motores, bombas y rodamientos | Requiere interpretar velocidad y carga de operación |
| Termografía infrarroja | Temperatura superficial | Tableros eléctricos y componentes mecánicos | Depende de emisividad y condiciones de medición |
| Análisis de lubricantes | Partículas, desgaste y contaminación | Engranajes y sistemas hidráulicos | Depende de un muestreo representativo |
| Ultrasonido | Señales acústicas de alta frecuencia | Fugas y determinadas anomalías mecánicas | Exige técnica adecuada y criterios de interpretación |
| Sensores IIoT y analítica | Variables combinadas en el tiempo | Monitoreo remoto de activos críticos | Requiere conectividad y calidad de datos |
Estas tecnologías pueden combinarse, pero su selección debe comenzar con el mecanismo de falla. Instalar sensores sin definir qué anomalía se busca identificar puede producir grandes volúmenes de datos sin utilidad operativa.
Cómo funciona el proceso predictivo
Un programa predictivo transforma mediciones en decisiones de mantenimiento. El trabajo comienza con el conocimiento del activo y termina con la comprobación del resultado de cada intervención.
La ISO 13374-1:2003, sobre procesamiento y presentación de información de diagnóstico, aborda las especificaciones generales para organizar los datos de monitoreo dentro de sistemas informáticos.
Cuando se utilizan modelos de inteligencia artificial, estos pueden identificar patrones complejos a partir de datos históricos. Su desempeño debe evaluarse con información representativa, incluyendo condiciones de operación distintas y fallas documentadas. Un modelo entrenado con datos insuficientes puede producir falsas alarmas o pasar por alto deterioros reales.
Ejemplo de aplicación en una bomba
Consideremos una bomba centrífuga utilizada para transportar agua en una instalación industrial. El equipo trabaja durante varios turnos y una detención imprevista interrumpe una etapa de producción.
El personal instala sensores de vibración y temperatura en puntos definidos técnicamente. Durante la operación, registra las mediciones junto con la velocidad de giro, el caudal y las condiciones de carga. Con esos datos establece una referencia de funcionamiento normal.
Si aparece una tendencia creciente de vibración, el especialista analiza sus componentes espectrales y comprueba si existe evidencia de desbalance, desalineación, problemas de rodamientos u otro mecanismo. Una medición elevada, por sí sola, no identifica necesariamente la causa.
Una vez confirmado el diagnóstico, mantenimiento puede coordinar una inspección durante una parada programada, preparar repuestos y verificar la condición del equipo después del trabajo. El resultado esperado es intervenir antes de una avería mayor, siempre que exista suficiente anticipación y el deterioro sea detectable.
Indicadores para evaluar resultados
Para evaluar un programa predictivo conviene comparar indicadores anteriores y posteriores a su implementación bajo condiciones operativas equivalentes. Uno de ellos es el tiempo medio entre fallas, conocido como MTBF, utilizado habitualmente en activos reparables.
El MTBF expresa el tiempo promedio de funcionamiento entre fallas. Considera horas efectivas de operación y eventos definidos con un criterio consistente. Por ejemplo, si un equipo acumula 1 200 horas de funcionamiento y presenta seis fallas durante el periodo evaluado:
El valor indica un promedio de 200 horas de funcionamiento entre fallas registradas. Es un ejemplo hipotético y no significa que el equipo fallará necesariamente después de ese intervalo. Para atribuir una mejora al programa deben revisarse también los cambios de carga, utilización y criterios de registro.
Otros indicadores relevantes son el tiempo medio de reparación (MTTR), las horas de indisponibilidad no planificada, el costo de mantenimiento por activo y la proporción de alertas confirmadas. Una revisión sistemática publicada por NIST en 2025 destaca la necesidad de evaluar tanto los beneficios técnicos como los económicos de las tecnologías basadas en monitoreo de condición.
Cómo implementar un programa predictivo
La implementación debe comenzar con una evaluación de criticidad, no con la adquisición indiscriminada de sensores. El equipo de mantenimiento, junto con producción e ingeniería, necesita identificar qué fallas generan mayores consecuencias y cuáles pueden anticiparse mediante variables medibles.
Un proyecto piloto puede concentrarse en una familia de equipos con historial de averías documentado. Antes de iniciar, conviene definir los modos de falla, la técnica de medición, la frecuencia de adquisición, los criterios de alarma, los responsables de revisión y las acciones que se ejecutarán ante una anomalía.
La ISO 13379-1:2025 sobre interpretación de datos y técnicas de diagnóstico proporciona orientación para seleccionar enfoques de diagnóstico adecuados a diferentes sistemas de máquinas.
Entre los errores que deben evitarse están utilizar datos sin contexto operativo, asumir que toda alarma representa una falla inminente, no actualizar modelos después de reparaciones y medir resultados sin una línea base. También es necesario capacitar al personal en adquisición de datos, diagnóstico, seguridad y documentación de intervenciones.
Las inspecciones y reparaciones deben seguir procedimientos autorizados de aislamiento de energías y control de riesgos. La disponibilidad de información predictiva no sustituye las protecciones del equipo ni justifica prolongar su funcionamiento cuando existe una condición insegura.
Conclusión
El mantenimiento predictivo ofrece una forma de planificar intervenciones a partir del estado real de los activos y la evolución de sus posibles fallas. Su utilidad depende de vincular mediciones confiables con diagnósticos técnicos y decisiones de mantenimiento ejecutables. Para las empresas industriales, el primer paso razonable es evaluar un activo crítico y desarrollar las competencias necesarias para sostener el programa.
Da mayor trazabilidad a tu formación técnica
Si tu organización ya capacita personal en mantenimiento industrial, el Instituto Internacional de Ingeniería (3i) ofrece opciones para validar y digitalizar certificados de formación mediante QR, enlace o código de verificación, sin sustituir la evaluación práctica de competencias.
Fuentes consultadas
NIST. Five Simple Digital Applications That Are Changing Manufacturing. 2020.
Organización Internacional de Normalización (ISO). ISO 17359:2018. Condition monitoring and diagnostics of machines General guidelines. 2018.
Organización Internacional de Normalización (ISO). ISO 13374-1:2003. Condition monitoring and diagnostics of machines Data processing, communication and presentation Part 1: General guidelines. 2003.
Dadfarnia, M., Sharp, M. y Herrmann, J. Comprehensive evaluations of condition monitoring-based technologies in industrial maintenance: A systematic review. NIST, 2025.
Organización Internacional de Normalización (ISO). ISO 13379-1:2025. Condition monitoring and diagnostics of machine systems Data interpretation and diagnostics techniques Part 1: General guidelines. 2025.
Instituto Internacional de Ingeniería (3i). Programa para organizaciones e instructores: validación y digitalización de credenciales. Página institucional consultada en 2026.