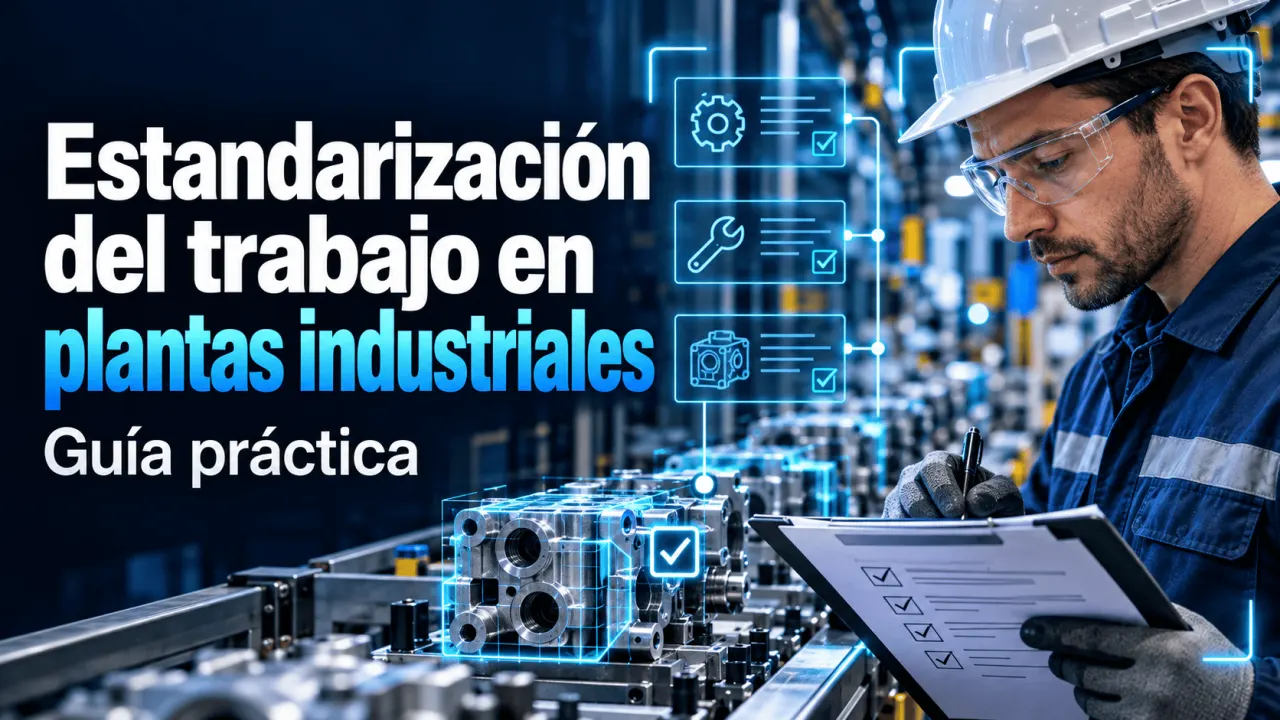
En una planta industrial, dos operarios pueden ejecutar la misma actividad de maneras diferentes: uno sigue una secuencia definida, mientras otro modifica el orden de las tareas según su experiencia. Aunque ambos obtengan un producto terminado, las diferencias pueden generar variaciones en los tiempos de ciclo, errores de calidad, movimientos innecesarios y dificultades para capacitar a nuevos trabajadores.
La estandarización del trabajo en plantas industriales permite establecer métodos operativos claros, repetibles y sujetos a mejora continua. Su aplicación requiere observar el proceso real, definir una secuencia segura, establecer tiempos de referencia y comprobar que el método puede ejecutarse con los recursos disponibles.
A continuación, se analizan sus fundamentos, herramientas, diferencias frente al trabajo no estandarizado y pasos para implementarla en operaciones de manufactura.
¿Qué es el trabajo estandarizado?
El trabajo estandarizado es una metodología de gestión operativa que establece la secuencia, el ritmo y las condiciones necesarias para ejecutar una actividad productiva de manera consistente. Forma parte de los fundamentos de la manufactura esbelta o Lean Manufacturing.
Según el Lean Enterprise Institute, en su definición de Standardized Work, la metodología se basa en tres elementos:
Estos elementos permiten documentar un método de referencia. Cuando aparecen desviaciones, los responsables pueden investigar si se deben a problemas de materiales, equipos, distribución del puesto, capacitación o diseño del proceso.
Trabajo estandarizado vs. no estandarizado
La diferencia principal no está en la cantidad de instrucciones disponibles, sino en la existencia de un método compartido, comprobado y utilizado en el puesto de trabajo. La siguiente comparación muestra sus implicaciones operativas.
| Criterio | Sin estandarización | Con estandarización |
|---|---|---|
| Método operativo | Puede variar entre operarios y turnos. | Existe una secuencia definida y validada. |
| Tiempos de ejecución | Difíciles de comparar por diferencias de método. | Se dispone de tiempos de referencia medibles. |
| Control de calidad | Los controles pueden depender de hábitos individuales. | Se especifican controles y criterios de aceptación. |
| Capacitación | Depende principalmente de la experiencia del instructor. | Utiliza instrucciones y demostraciones comunes. |
| Mejora continua | Resulta difícil identificar cambios y comparar resultados. | Existe una referencia para evaluar mejoras. |
La estandarización no garantiza por sí misma una producción más rápida. Para obtener mejoras, el método debe ser técnicamente adecuado, mantenerse actualizado y ejecutarse con equipos, materiales y condiciones de trabajo apropiados.
Cómo calcular el takt time
El takt time establece cada cuánto tiempo debería completarse una unidad para satisfacer la demanda durante un periodo determinado. Es una referencia de planificación, no el tiempo real que demora necesariamente una máquina o un operario.
El tiempo disponible representa el periodo destinado efectivamente a producir, descontando las pausas planificadas que no forman parte de la producción. La demanda requerida expresa las unidades que deben completarse durante ese mismo periodo.
Por ejemplo, consideremos una línea de ensamblaje hipotética con 420 minutos disponibles por turno y una demanda de 210 unidades.
El resultado indica que la línea necesita entregar, en promedio, una unidad cada dos minutos. Si una operación tarda tres minutos por unidad y no existen estaciones paralelas, podría convertirse en una restricción de capacidad.
El tiempo de ciclo mide cuánto tarda realmente una actividad o proceso bajo condiciones definidas. Compararlo con el takt time permite detectar posibles desbalances, aunque también deben considerarse paradas, pérdidas de disponibilidad, rendimiento y calidad.
Herramientas para documentar procesos
Una instrucción escrita no siempre contiene la información necesaria para analizar una operación. Por ello, la estandarización utiliza documentos complementarios que describen capacidad, movimientos, interacción con equipos y puntos críticos del trabajo.
| Herramienta | Información principal | Aplicación |
|---|---|---|
| Hoja de capacidad del proceso | Capacidad de máquinas, tiempos de ciclo y preparación. | Identificar restricciones productivas. |
| Tabla de combinación de trabajo | Trabajo manual, desplazamientos y tiempo automático. | Analizar la interacción operario-máquina. |
| Diagrama de trabajo estandarizado | Secuencia, ubicación de materiales y recorridos. | Visualizar la operación en el puesto. |
| Hoja de instrucciones | Pasos importantes, puntos clave y razones técnicas. | Capacitar y verificar la ejecución. |
Estas herramientas, descritas por el Lean Enterprise Institute, cumplen funciones distintas. Una hoja de capacidad permite estudiar restricciones, mientras que una instrucción de trabajo ayuda a enseñar la ejecución correcta. Su selección depende de la complejidad del proceso.
Cómo implementar el trabajo estandarizado
La implementación puede comenzar en una operación repetitiva donde existan defectos frecuentes, diferencias importantes entre turnos o dificultades para mantener los tiempos de producción.
Para la capacitación, el National Institute of Standards and Technology (NIST), en su guía Training Within Industry, describe el método Job Instruction: preparar al trabajador, presentar y demostrar la tarea, permitir la práctica y realizar seguimiento.
Esta metodología resulta especialmente útil cuando una planta necesita mantener criterios de ejecución similares entre turnos o incorporar personal nuevo. La formación debe comprobarse en el puesto mediante observación y evaluación práctica; la entrega de un documento no demuestra por sí sola que una persona domina la actividad.
Seguridad y control de calidad
Una operación rápida no constituye un buen estándar si expone al trabajador a riesgos innecesarios o produce unidades fuera de especificación. Antes de aprobar una secuencia, deben identificarse sus peligros, medidas preventivas y condiciones críticas de calidad.
La Occupational Safety and Health Administration (OSHA), en sus recomendaciones sobre identificación y evaluación de peligros, destaca la revisión de tareas, equipos, condiciones del puesto, incidentes y actividades no rutinarias.
Por ejemplo, en una estación de ensamblaje pueden definirse puntos de verificación para confirmar la posición de una pieza, el ajuste de un componente y la aceptación de una inspección. También deben existir instrucciones claras para responder ante fallas o condiciones inseguras, utilizando procedimientos autorizados.
Estas recomendaciones constituyen orientación técnica general. Las obligaciones legales dependen de la jurisdicción, el tipo de industria y los riesgos específicos de cada instalación. El trabajo estandarizado no reemplaza los procedimientos de seguridad ni las evaluaciones profesionales exigibles.
Cómo medir los resultados
Para determinar si un estándar funciona, conviene comparar indicadores antes y después de implementarlo, manteniendo condiciones de medición equivalentes. La evaluación debe incluir resultados productivos y evidencia de que el método se utiliza correctamente.
| Indicador | Qué permite evaluar | Evidencia necesaria |
|---|---|---|
| Tiempo de ciclo | Duración y variabilidad de la operación. | Mediciones repetidas bajo condiciones definidas. |
| Tasa de defectos | Frecuencia de unidades que incumplen especificaciones. | Registros de inspección y producción. |
| Retrabajos | Actividades adicionales para corregir productos. | Órdenes y registros de retrabajo. |
| Cumplimiento del método | Aplicación real de la secuencia aprobada. | Observaciones y verificaciones en planta. |
| Competencia demostrada | Capacidad para ejecutar la tarea según criterios establecidos. | Evaluaciones prácticas y registros de capacitación. |
Un menor tiempo de ciclo no implica necesariamente una mejora integral. Si aumentan los defectos o aparecen riesgos ergonómicos, el cambio necesita revisión. También es importante evitar atribuir todos los resultados a la estandarización cuando simultáneamente se modificaron equipos, materiales o dotación de personal.
Estandarización y mejora continua
Un estándar industrial representa el método de referencia vigente, no una instrucción que deba permanecer inmutable. Cuando el equipo identifica una alternativa más segura, estable o eficiente, debe comprobarla antes de incorporarla al procedimiento.
En la descripción oficial del Toyota Production System, Toyota presenta el kaizen como un proceso de mejora incremental que involucra el conocimiento de las personas que realizan el trabajo. También destaca la detección de anomalías y la eliminación de desperdicios como principios de su sistema productivo.
En una planta, esto puede traducirse en revisar una operación que presenta desplazamientos repetitivos, probar una nueva disposición de materiales, medir sus resultados y actualizar el documento de trabajo después de su validación. La revisión debe conservar el historial de cambios e informar a todos los turnos afectados.
Conclusión
La estandarización del trabajo permite que una planta industrial disponga de un método común para ejecutar, medir y mejorar sus operaciones. Su valor depende de la observación directa del proceso, la participación de los trabajadores y la validación de condiciones seguras y técnicamente viables.
Para las organizaciones que forman a sus colaboradores, mantener instrucciones actualizadas y verificar las competencias adquiridas facilita distinguir entre haber recibido capacitación y demostrar que una tarea puede ejecutarse correctamente.
Organiza credenciales verificables para tus capacitaciones
Si tu organización ya capacita a personal industrial, el Instituto Internacional de Ingeniería (3i) ofrece opciones para validar certificados propios y emitir credenciales verificables mediante QR, enlace o código. Puedes evaluar el proceso de registro y consultar las condiciones aplicables a tu organización.
Fuentes consultadas
Lean Enterprise Institute. Standardized Work. Lean Lexicon. Consulta de la definición, elementos y documentos del trabajo estandarizado.
National Institute of Standards and Technology (NIST). Training Within Industry (TWI). Publicado en 2022, actualizado en 2024.
Occupational Safety and Health Administration (OSHA). Safety Management: Hazard Identification and Assessment. Recomendaciones oficiales para identificar y evaluar peligros laborales.
Toyota Motor Corporation. Toyota Production System: Vision & Philosophy. Documentación institucional sobre producción, eliminación de desperdicios y mejora continua.
Instituto Internacional de Ingeniería (3i). Información institucional sobre validación de certificados, credenciales verificables y solicitudes para organizaciones de capacitación. Página oficial consultada en octubre de 2026.