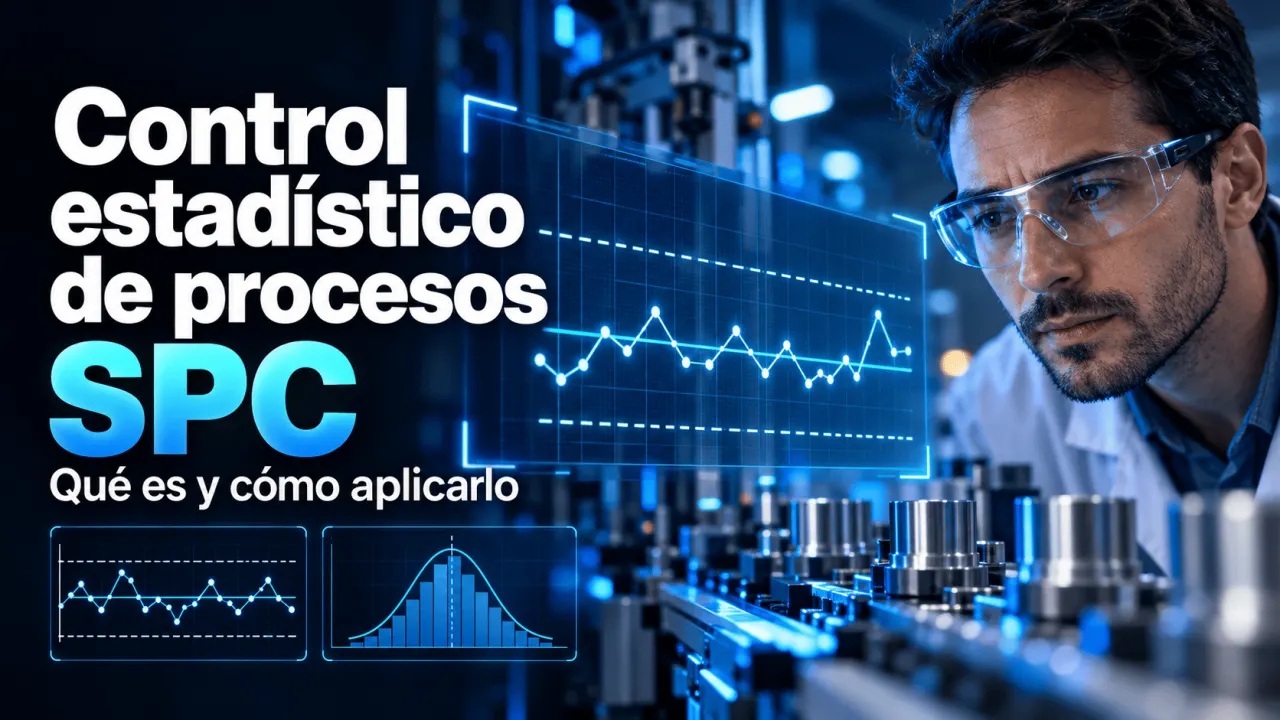
Una línea de producción puede fabricar cientos de piezas dentro de las especificaciones y, aun así, presentar cambios que anticipen futuros defectos. Una máquina puede comenzar a perder precisión, una materia prima puede variar entre lotes o un procedimiento puede generar resultados diferentes según el turno de trabajo. Detectar estas situaciones antes de que produzcan grandes cantidades de unidades defectuosas es uno de los objetivos del control estadístico de procesos (SPC).
El SPC utiliza datos recopilados durante la operación para analizar la variabilidad, reconocer señales de comportamiento inusual y apoyar decisiones sobre cuándo investigar un proceso. Su aplicación requiere seleccionar las variables adecuadas, utilizar gráficos de control apropiados e interpretar correctamente los resultados. A continuación, se explican sus fundamentos, principales herramientas, fórmulas, diferencias y aplicaciones mediante tablas comparativas y un ejemplo práctico.
¿Qué es el control estadístico de procesos?
El control estadístico de procesos es un conjunto de métodos estadísticos utilizados para estudiar y vigilar el comportamiento de un proceso a través del tiempo. Su herramienta más representativa es el gráfico de control, que permite comparar mediciones sucesivas con límites estadísticos calculados a partir de los datos del proceso.
Según la American Society for Quality (ASQ), en su recurso sobre control estadístico de procesos, las técnicas estadísticas permiten monitorear resultados e identificar oportunidades para estudiar y mejorar la calidad.
El propósito principal del SPC no consiste en eliminar toda variación, algo imposible en los procesos reales. Busca distinguir la variación habitual de aquella que puede indicar un cambio relevante en materiales, equipos, métodos o condiciones de trabajo.
Causas comunes y causas especiales
Una distinción fundamental del SPC es el origen de la variabilidad. Las causas comunes forman parte del funcionamiento habitual del sistema; las causas especiales producen cambios que no se explican fácilmente mediante su comportamiento histórico.
| Criterio | Causas comunes | Causas especiales |
|---|---|---|
| Origen | Variación propia del sistema. | Cambio o perturbación particular. |
| Comportamiento | Sigue un patrón estadístico relativamente estable. | Puede generar señales fuera del comportamiento esperado. |
| Ejemplo | Pequeñas fluctuaciones habituales del peso de llenado. | Desajuste repentino de una dosificadora. |
| Respuesta | Mejorar el sistema para reducir su variación. | Investigar y corregir la causa identificada. |
Esta diferencia tiene consecuencias operativas. Ajustar una máquina después de cada pequeña fluctuación puede introducir variabilidad adicional. Por el contrario, ignorar una señal estadística anormal puede permitir que un problema avance. El manual de métodos estadísticos del NIST sobre técnicas de control de procesos explica los fundamentos de este seguimiento basado en el comportamiento histórico.
Principales gráficos de control SPC
Los gráficos de control representan mediciones o estadísticas de muestras ordenadas temporalmente. Generalmente incluyen una línea central, un límite superior de control y un límite inferior de control. Su elección depende del tipo de dato, el método de muestreo y las características del proceso.
La siguiente tabla compara los gráficos más utilizados, siguiendo la clasificación explicada en el recurso técnico de ASQ sobre gráficos de control.
| Gráfico | Tipo de dato | Aplicación | Característica |
|---|---|---|---|
| X̄-R | Variable continua | Mediciones agrupadas en subgrupos pequeños. | Controla medias y rangos. |
| X̄-S | Variable continua | Subgrupos en los que interesa estimar la dispersión mediante desviación estándar. | Controla medias y desviaciones estándar. |
| I-MR | Variable continua | Una medición individual por periodo. | Analiza valores individuales y rangos móviles. |
| p | Atributos | Proporción de unidades no conformes. | Admite tamaños de muestra variables. |
| np | Atributos | Número de unidades no conformes. | Requiere tamaño de muestra constante en su forma habitual. |
| c | Conteo de defectos | Defectos en unidades de inspección de tamaño constante. | Controla el número de defectos. |
| u | Conteo de defectos | Defectos por unidad cuando varía el tamaño o la exposición inspeccionada. | Controla una tasa de defectos. |
Es importante diferenciar una unidad no conforme de un defecto. Una unidad puede presentar varios defectos, pero contabilizarse una sola vez como no conforme. Confundir estos conceptos conduce a seleccionar gráficos inadecuados.
Límites de control y especificaciones
Uno de los errores más frecuentes al aplicar SPC consiste en confundir los límites de control estadístico con los límites de especificación del producto. Aunque ambos pueden representarse sobre una escala de medición, responden a preguntas diferentes.
| Criterio | Límites de control | Límites de especificación |
|---|---|---|
| Finalidad | Evaluar la estabilidad estadística. | Evaluar el cumplimiento de requisitos. |
| Origen | Se calculan a partir del comportamiento del proceso. | Se establecen mediante requisitos técnicos o del cliente. |
| Pregunta principal | ¿El proceso mantiene un comportamiento predecible? | ¿El resultado cumple lo exigido? |
| Interpretación | Identifican posibles señales de causas especiales. | Definen el intervalo aceptable del producto o servicio. |
Por ejemplo, un proceso puede mantenerse estable y producir sistemáticamente piezas fuera de tolerancia. También puede entregar piezas conformes mientras presenta cambios estadísticos que requieren investigación. Por ello, estabilidad y conformidad deben evaluarse por separado.
Capacidad del proceso: Cp y Cpk
Los índices de capacidad permiten comparar la dispersión de un proceso con sus especificaciones técnicas. El NIST explica los fundamentos de la capacidad de proceso y sus índices, cuyo uso requiere prestar atención a la estabilidad del proceso y a los supuestos estadísticos del análisis.
El índice Cp compara el ancho disponible entre las especificaciones con la dispersión natural estimada del proceso, sin considerar directamente si su media está centrada.
Donde LSE es el límite superior de especificación, LIE es el límite inferior de especificación y σ representa la desviación estándar del proceso estimada mediante un método adecuado. Las tres magnitudes deben expresarse en unidades compatibles.
El índice Cpk incorpora además la posición de la media respecto de ambos límites.
En esta expresión, μ es la media del proceso y min indica que se selecciona el menor de los dos resultados. Tanto Cp como Cpk son índices adimensionales.
| Criterio | Cp | Cpk |
|---|---|---|
| Qué evalúa | Dispersión frente a tolerancia. | Dispersión y centrado. |
| Considera la media | No directamente. | Sí. |
| Utilidad | Estimar capacidad potencial. | Evaluar capacidad considerando el desplazamiento de la media. |
| Limitación | Puede ocultar problemas de centrado. | No sustituye la comprobación de estabilidad y de supuestos. |
Ejemplo práctico de capacidad
Supongamos una línea de fabricación de ejes metálicos con especificaciones de diámetro entre 19,90 mm y 20,10 mm. En este ejemplo hipotético, se obtiene una media de 20,02 mm y una desviación estándar estimada de 0,025 mm. Se supone que el proceso es estable, que las mediciones son confiables y que el modelo estadístico utilizado para los índices es apropiado.
El Cp aproximado de 1,33 muestra una relación favorable entre la tolerancia disponible y la dispersión estimada. Sin embargo, el Cpk de 1,07 revela que la media está desplazada hacia el límite superior. Por ello, el proceso aprovecha menos su capacidad potencial. Antes de decidir ajustes, el equipo debe verificar la estabilidad y los datos originales, así como los criterios de aceptación aplicables.
Cómo implementar SPC en producción
Una implementación práctica comienza por identificar una característica crítica de calidad, como diámetro, peso, temperatura o proporción de unidades rechazadas. Después, debe definirse cómo se medirá, con qué frecuencia y quién registrará los datos.
La calidad de las mediciones es fundamental. El NIST/SEMATECH Engineering Statistics Handbook, capítulo sobre caracterización de procesos de medición, aborda la repetibilidad, reproducibilidad, estabilidad e incertidumbre que pueden afectar la interpretación de los datos.
También deben revisarse condiciones como la independencia de las observaciones. En procesos con datos fuertemente autocorrelacionados, aplicar sin evaluación un gráfico convencional puede producir interpretaciones engañosas. El NIST estudia específicamente el monitoreo estadístico de datos autocorrelacionados.
SPC frente a otras herramientas
El SPC suele utilizarse junto con histogramas, diagramas de Pareto, análisis de capacidad e inspección de calidad. Estas herramientas no son equivalentes: algunas ayudan a describir una situación, mientras otras permiten seguir la evolución del proceso.
| Herramienta | Pregunta que responde | Limitación principal |
|---|---|---|
| Gráfico de control SPC | ¿El comportamiento cambia a lo largo del tiempo? | No identifica por sí solo la causa del cambio. |
| Histograma | ¿Cómo se distribuyen las mediciones? | No conserva necesariamente el orden temporal. |
| Diagrama de Pareto | ¿Qué categorías concentran más incidencias? | No demuestra estabilidad estadística. |
| Análisis de capacidad | ¿Cómo se compara la variación del proceso con las tolerancias? | Exige evaluar estabilidad y supuestos. |
| Inspección final | ¿El producto examinado cumple los requisitos? | Puede detectar el problema después de producirlo. |
La elección depende del problema. Si aumentan los rechazos, un Pareto puede ayudar a priorizar los tipos de defecto. Después, un gráfico de control permite observar si las mediciones del proceso presentan señales de cambio. La guía de herramientas de calidad de ASQ presenta distintos métodos que pueden utilizarse de forma complementaria.
Conclusión
El control estadístico de procesos permite pasar de observar únicamente productos terminados a estudiar cómo se comporta el proceso que los genera. Su aplicación más útil comienza con mediciones confiables, continúa con la selección e interpretación de gráficos apropiados y se completa cuando las señales detectadas se convierten en investigaciones y acciones documentadas. Para las organizaciones que forman profesionales en producción y calidad, enseñar estas diferencias mediante ejercicios reales es una base importante para desarrollar competencias técnicas evaluables.
Organiza las credenciales de tu formación técnica
Si impartes cursos de SPC, control de calidad o mejora de procesos, puedes explorar las opciones del Instituto Internacional de Ingeniería (3i) para emitir certificados verificables a tus participantes. Revisa los planes disponibles antes de elegir la modalidad adecuada para tu actividad formativa.
Fuentes consultadas
American Society for Quality (ASQ). What Is Statistical Process Control? Recurso técnico sobre los fundamentos y aplicaciones del SPC.
American Society for Quality (ASQ). Control Chart. Recurso técnico sobre gráficos de control e interpretación de datos.
National Institute of Standards and Technology (NIST). What Are Process Control Techniques? NIST/SEMATECH Engineering Statistics Handbook.
National Institute of Standards and Technology (NIST). What Is Process Capability? NIST/SEMATECH Engineering Statistics Handbook.
National Institute of Standards and Technology (NIST). NIST/SEMATECH Engineering Statistics Handbook, Chapter 2: Measurement Process Characterization. 2002.
National Institute of Standards and Technology (NIST). Statistical Process Monitoring for Autocorrelated Data. Recurso de investigación sobre monitoreo de procesos con datos autocorrelacionados.
American Society for Quality (ASQ). Quality Tools & Templates. Recurso sobre herramientas estadísticas y de mejora de la calidad.