Un equipo puede dedicar horas a completar un AMEF y, aun así, mantener en planta controles que no reflejan los riesgos identificados. También puede ocurrir lo contrario: disponer de un Plan de Control detallado, pero sin una justificación clara de por qué determinadas características requieren prevención, medición o reacción.
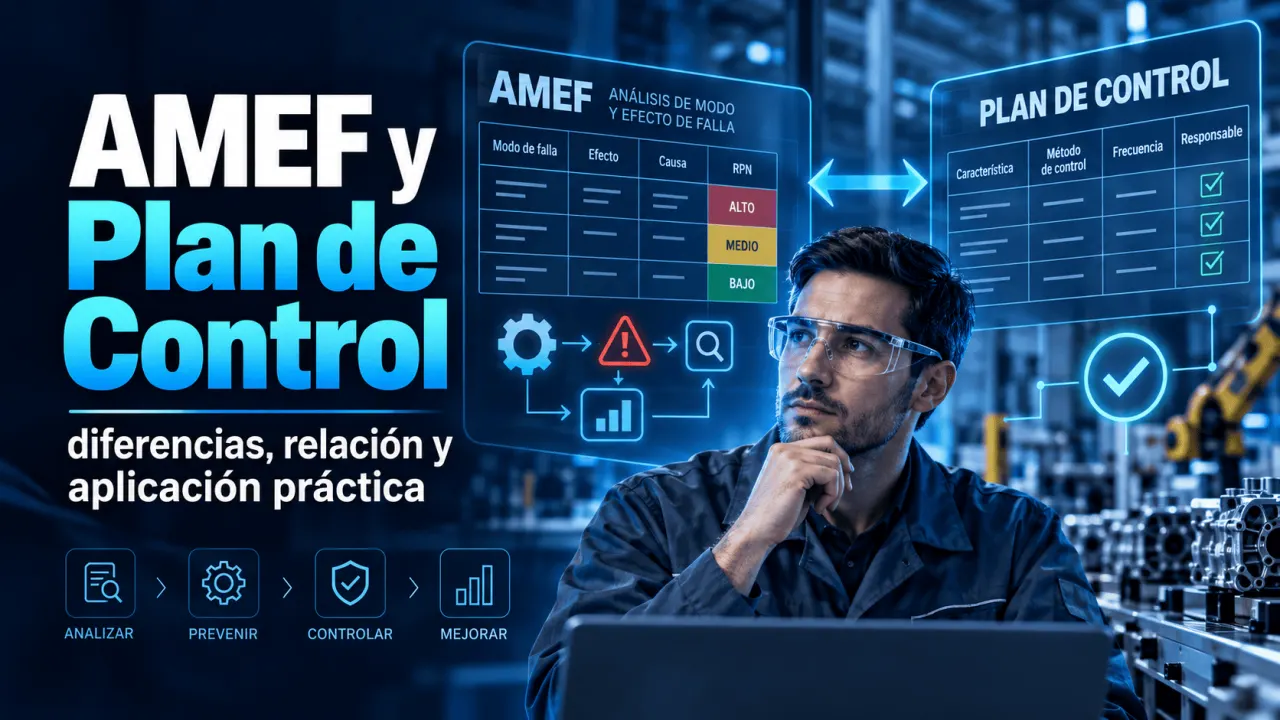
El AMEF Análisis de Modos y Efectos de Falla y el Plan de Control cumplen funciones diferentes, pero su valor aumenta cuando existe trazabilidad entre ambos. Comprender esa relación permite pasar del análisis preventivo del riesgo a controles que puedan ejecutarse y verificarse durante la operación.
Qué hace cada herramienta
La American Society for Quality define el FMEA o AMEF como un enfoque sistemático para identificar y priorizar posibles fallas de un diseño, producto, servicio o proceso. Su objetivo es anticipar los problemas y establecer acciones para eliminar, reducir o mitigar los riesgos antes de que produzcan consecuencias. La guía de FMEA de ASQ también señala que puede aplicarse antes de desarrollar planes de control para procesos nuevos o modificados.
En manufactura, el AMEF de Proceso o PFMEA examina cada etapa para responder preguntas como: ¿de qué manera podría fallar?, ¿qué efecto tendría?, ¿qué podría causar esa falla?, ¿qué controles existen y qué acciones adicionales deberían considerarse? La norma IEC 60812:2018 presenta el FMEA como un método sistemático para identificar modos de falla, efectos, posibles causas y prioridades de tratamiento.
El Plan de Control trabaja en otra etapa de la lógica. Describe cómo se controlarán determinadas características del producto y del proceso durante la ejecución: qué se verifica, con qué método, con qué frecuencia o tamaño de muestra cuando aplique y qué debe hacerse ante una condición fuera de control. AIAG publica desde marzo de 2024 un manual independiente de Control Plan, 1st Edition, con orientación sobre su desarrollo, sus vínculos con APQP, Safe Launch y aplicaciones en procesos con mayor automatización.
| Criterio | AMEF de Proceso | Plan de Control |
|---|---|---|
| Propósito principal | Analizar riesgos potenciales del proceso. | Definir controles aplicables durante la operación. |
| Pregunta central | ¿Qué puede fallar y por qué? | ¿Cómo se controlará una característica o condición? |
| Información típica | Funciones, fallas, efectos, causas, controles y evaluación del riesgo. | Características, especificaciones, método de control, frecuencia y plan de reacción. |
| Orientación | Preventiva y analítica. | Operativa y de seguimiento. |
| Momento de actualización | Ante cambios, nuevos riesgos, fallas reales o nueva información técnica. | Cuando cambian características, métodos, controles, procesos o reacciones necesarias. |
Cómo se conectan
El Plan de Control no debería construirse como un documento independiente del análisis de riesgos. AIAG incluye formación específica sobre PFMEA y desarrollo de Planes de Control y señala expresamente el uso de información obtenida durante el FMEA para construir el Plan de Control.
La conexión práctica comienza en el proceso. Una operación identificada en el flujo se analiza en el PFMEA. Allí pueden aparecer modos de falla, causas y controles preventivos o de detección. Cuando una característica necesita vigilancia operativa, el Plan de Control traduce esa necesidad en instrucciones de control suficientemente claras para su ejecución.
Del riesgo al control
Un ejemplo hipotético ayuda a distinguir los documentos. Supongamos una operación de apriete en un ensamble. El PFMEA podría identificar como modo de falla un apriete insuficiente, analizar su efecto sobre el producto, estudiar posibles causas relacionadas con el método o el equipo y evaluar los controles existentes. El análisis no termina al escribir esas columnas: debe determinarse qué tratamiento del riesgo resulta necesario.
Si el control seleccionado requiere verificar una característica durante la producción, el Plan de Control debe convertir esa decisión en información operativa. Los valores concretos de especificación, frecuencia, método y reacción dependen del producto, proceso, requisitos del cliente y documentación técnica aplicable; por eso no deben copiarse de un ejemplo genérico.
| Elemento | En el PFMEA | En el Plan de Control | Ejemplo hipotético |
|---|---|---|---|
| Operación | Define la etapa analizada. | Identifica dónde se aplica el control. | Apriete de ensamble. |
| Riesgo | Apriete insuficiente como posible modo de falla. | No se replica el análisis completo; se traduce en controles relevantes. | Controlar la característica de apriete. |
| Método | Evalúa controles preventivos y de detección. | Define el método utilizado para controlar o verificar. | Equipo o sistema definido por ingeniería. |
| Reacción | El análisis determina qué riesgo debe reducirse o gestionarse. | Establece qué hacer si el control detecta una condición no aceptable. | Aplicar el plan de reacción autorizado para el proceso. |
NPR y Prioridad de Acción
En enfoques tradicionales del AMEF se utiliza el Número de Prioridad de Riesgo, conocido como NPR o RPN, que combina severidad, ocurrencia y detección. La fórmula permite entender cómo se construye ese indicador:
El NPR no debe interpretarse automáticamente como la metodología vigente para cualquier organización. En el enfoque del AIAG & VDA FMEA Handbook, el análisis se organiza mediante un proceso de siete pasos. AIAG explica que la metodología de Prioridad de Acción o Action Priority (AP) y sus tablas fueron introducidas para reemplazar el RPN como mecanismo de priorización dentro de ese enfoque.
Esto evita tratar dos riesgos con el mismo producto matemático como si necesariamente requirieran la misma respuesta. La severidad, ocurrencia y detección deben evaluarse según los criterios de la metodología adoptada, los requisitos del cliente y las reglas internas aplicables.
Errores que rompen la trazabilidad
La incoherencia entre documentos suele aparecer cuando se administran como formatos separados y no como partes de un mismo sistema de prevención y control. Algunos errores pueden detectarse mediante una revisión cruzada sencilla.
Cómo revisar ambos documentos
Una revisión eficaz puede comenzar seleccionando una operación concreta y siguiéndola a través de toda la documentación. El equipo comprueba que la etapa exista en el flujo, que sus riesgos relevantes hayan sido analizados en el PFMEA y que los controles que deben ejecutarse aparezcan de forma comprensible en el Plan de Control.
Después debe realizarse el recorrido inverso: seleccionar un control del Plan de Control y determinar qué característica, requisito o riesgo justifica su presencia. Esta revisión bidireccional permite encontrar controles sin fundamento, riesgos sin tratamiento operativo y documentos que dejaron de representar el proceso real.
Conclusión
AMEF y Plan de Control no son formatos intercambiables. El primero estructura el análisis preventivo de las fallas potenciales y sus riesgos; el segundo establece cómo determinados controles se llevan al proceso. La utilidad aparece cuando ambos documentos conservan una trazabilidad técnica que puede explicarse y verificarse.
Para un equipo de calidad, la pregunta práctica no es únicamente si ambos documentos existen, sino si un cambio identificado en el riesgo puede llegar hasta el control operativo y si la experiencia obtenida durante la producción puede regresar al análisis para mantenerlo actualizado.
Respalda tu formación técnica con credenciales
Si tu organización ya imparte capacitación sobre AMEF, Plan de Control u otras herramientas de ingeniería, el Instituto Internacional de Ingeniería (3i) permite solicitar un periodo inicial de 3 meses gratis para evaluar certificados verificables. La solicitud está sujeta a revisión.
Fuentes consultadas
American Society for Quality (ASQ). What is FMEA? Failure Mode & Effects Analysis. Revisión de noviembre de 2024.
International Electrotechnical Commission. IEC 60812:2018 — Failure modes and effects analysis (FMEA and FMECA). 2018.
Automotive Industry Action Group (AIAG). AIAG & VDA FMEA Handbook. 1st Edition, 2nd Printing.
Automotive Industry Action Group (AIAG). New AIAG & VDA FMEA Handbook and Trainings Available. 2019.
Automotive Industry Action Group (AIAG). Control Plan, 1st Edition. 2024.
Automotive Industry Action Group (AIAG). AIAG & VDA Process FMEA: Understanding and Implementing with Control Plans. Consulta 2026.
Instituto Internacional de Ingeniería (3i). Solicitud del programa Partner para organizaciones e instructores. Consulta 2026.